


Tepelné zpracování je nezbytné pro zlepšení mechanických vlastností a výkonu průmyslových řetězových kol. Metody jako žíhání, normalizace, kalení a popouštění, nauhličování, nitridace a indukční kalení nabízejí specifické výhody pro různé aplikace. Kontrola kvality a testování jsou nezbytné pro udržení vysokých standardů a zajištění spolehlivosti a životnosti průmyslových řetězových kol v jejich příslušných aplikacích.
Metoda tepelného zpracování pro průmyslové řetězové kolo
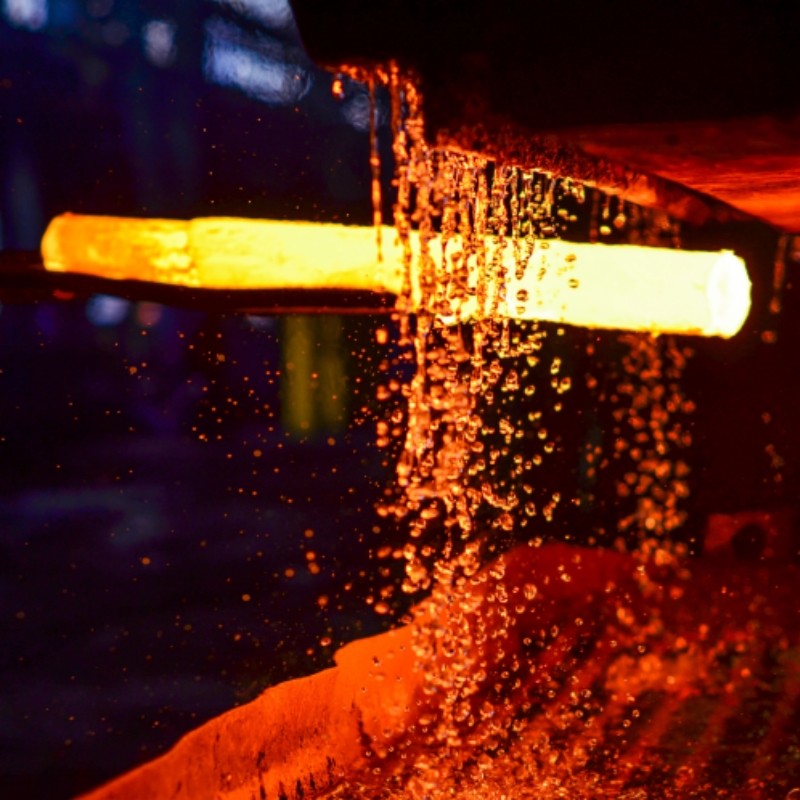
Žíhání
Proces:
Žíhání zahrnuje zahřátí řetězového kola na stanovenou teplotu a následné pomalé ochlazení v peci. Typický teplotní rozsah pro žíhací řetězová kola je mezi 700 stupni a 800 stupni.
Účel:
Tento proces snižuje tvrdost, což usnadňuje obrábění materiálu. Uvolňuje také vnitřní napětí a zvyšuje tažnost.
Aplikace:
Žíhání se často provádí na uhlíkových a legovaných ocelích před hrubým obráběním polotovarů řetězových kol
Normalizace
Proces:
Řetězové kolo se zahřeje na 730 stupňů -930 stupňů a poté se ochladí vzduchem. Toto rychlé ochlazení pomáhá zjemnit strukturu zrna materiálu.
Účel:
Normalizace zlepšuje mechanické vlastnosti, jako je pevnost a houževnatost, a uvolňuje vnitřní pnutí z předchozích výrobních procesů.
Aplikace:
Používá se pro středně uhlíkové oceli a legované oceli pro zvýšení jejich výkonu v různých mechanických aplikacích
Kalení a temperování
Proces:
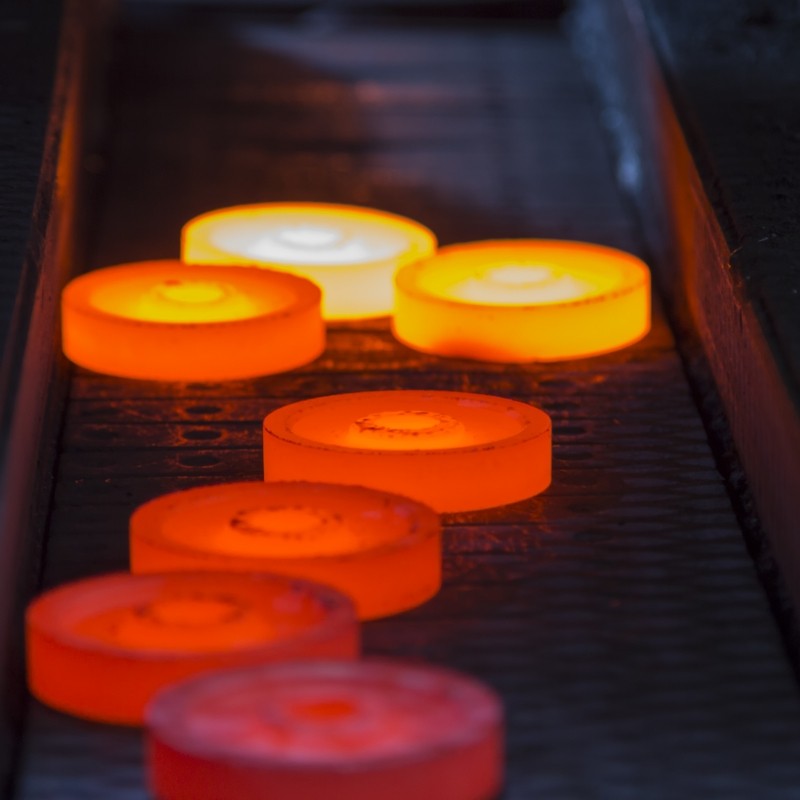
Kalení zahrnuje zahřátí řetězového kola na vysokou teplotu s následným rychlým ochlazením ve vodě nebo oleji. Temperování je následný proces, kdy se ochlazené řetězové kolo znovu zahřeje na nižší teplotu (500 stupňů -650 stupňů ) a poté se znovu ochladí.
Účel:
Kalení zvyšuje tvrdost a pevnost, zatímco popouštění upravuje křehkost, zlepšuje houževnatost a tažnost.
Aplikace:
Tato metoda je vhodná pro nízkouhlíkové oceli k dosažení rovnováhy tvrdosti, pevnosti a houževnatosti požadované pro náročné aplikace
Nauhličování
Proces:
Nauhličování zahrnuje zahřívání řetězového kola v prostředí bohatém na uhlík při teplotách mezi 850 °C a 950 °C, po kterém následuje kalení a temperování.
Účel:
Tato metoda zvyšuje tvrdost povrchu při zachování houževnatého a tvárného jádra, zvyšuje odolnost proti opotřebení a dlouhou životnost.
Aplikace:
Ideální pro vysoce namáhané aplikace, kde řetězová kola vyžadují vysokou tvrdost povrchu pro lepší odolnost proti opotřebení.
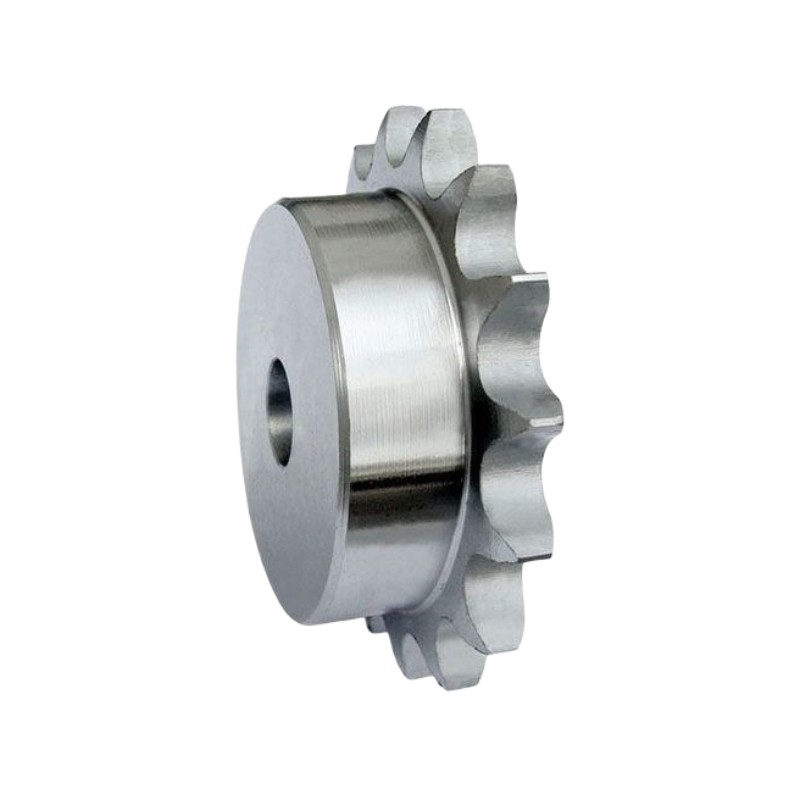
Nitridace
Proces:
Při nitridaci se řetězové kolo zahřeje na 500 stupňů -550 stupňů v prostředí bohatém na dusík, což způsobí, že dusík difunduje do povrchu. Tento proces nevyžaduje další tepelné zpracování.
Účel:
Výsledkem je tvrdý povrch odolný proti opotřebení s minimálními rozměrovými změnami, vhodný pro přesné součásti.
Aplikace:
Používá se pro řetězová kola vyrobená z nitridačních ocelí, zejména těch, které obsahují chrom, měď a olovo.
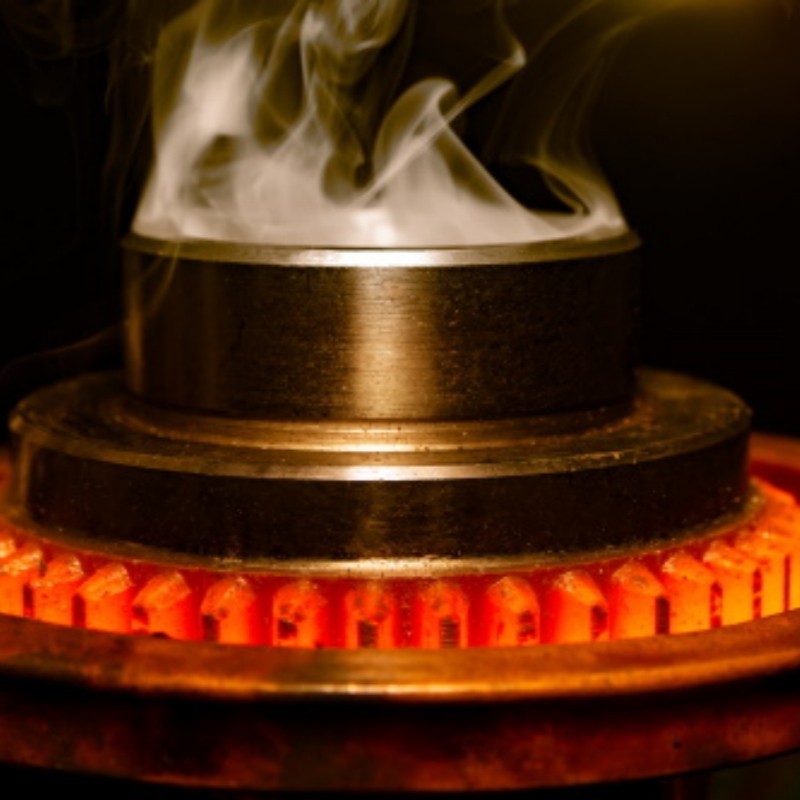
Indukční kalení
Proces:
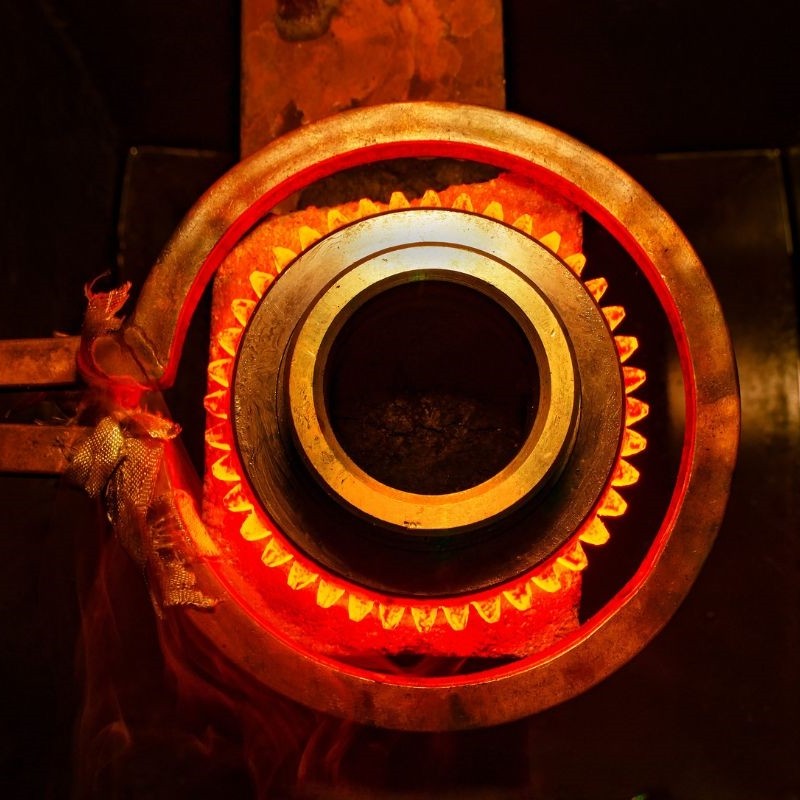
Specifické oblasti řetězového kola jsou zahřívány pomocí elektromagnetické indukce a poté rychle ochlazovány.
Účel:
Tato lokalizovaná úprava zvyšuje tvrdost a odolnost proti opotřebení v cílových oblastech a optimalizuje výkon řetězového kola v oblastech s vysokým opotřebením.
Aplikace:
Efektivní pro díly, které jsou vystaveny koncentrovanému namáhání a opotřebení, jako jsou zuby řetězového kola.
Metody povrchové úpravy průmyslových řetězových kol
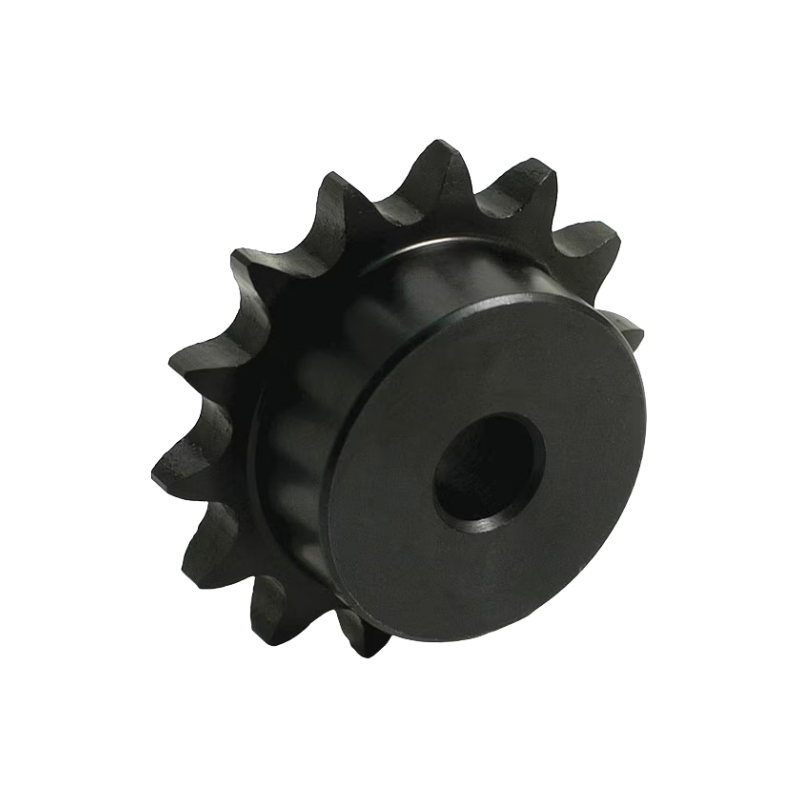
Proces:
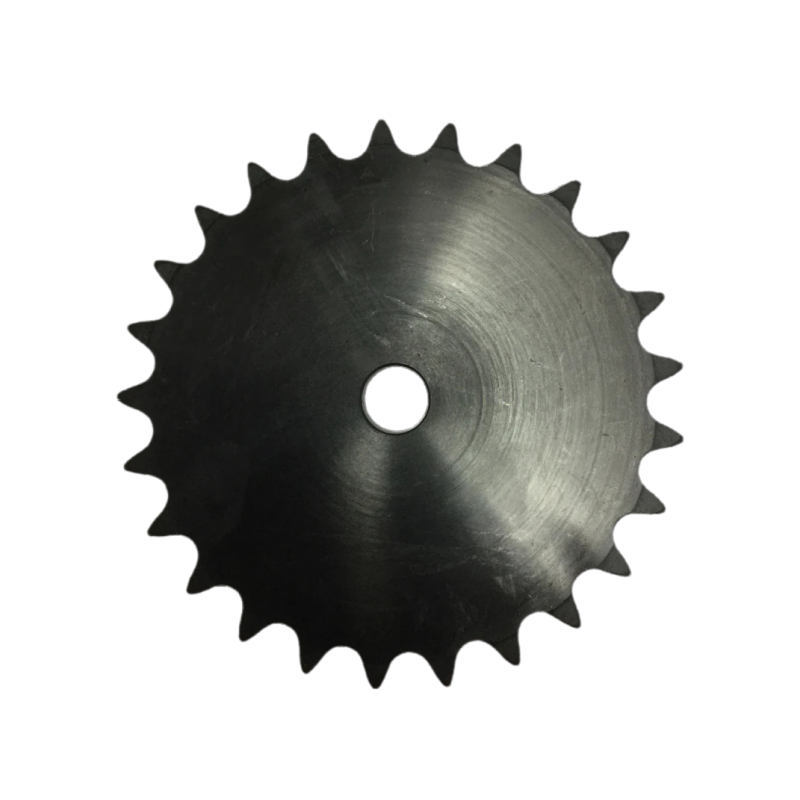
Černý oxidový povlak zahrnuje chemickou reakci v alkalickém roztoku, která vytváří ochrannou černou magnetitovou vrstvu na povrchu řetězového kola.
Účel:
Tento povlak poskytuje odolnost proti korozi a estetický vzhled bez výrazné změny rozměrů.
Aplikace:
Vhodné pro komponenty, které vyžadují tenkou, odolnou a neloupanou povrchovou vrstvu.


